[点晴模切ERP]模切排废老出问题?不一定是刀模的事,先排查这三个环节
当前位置:点晴教程→模切知识交流
→『 模切技术学堂 』
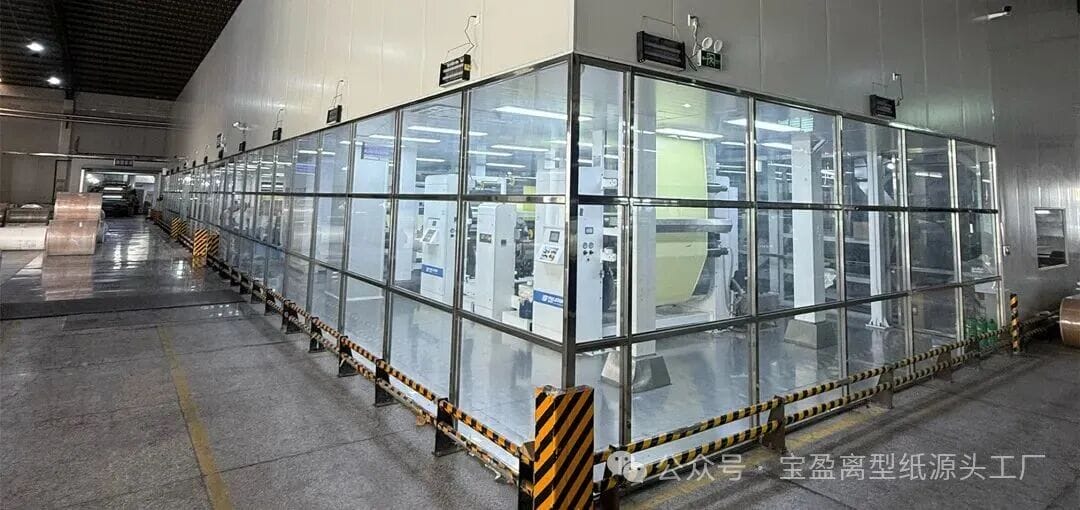
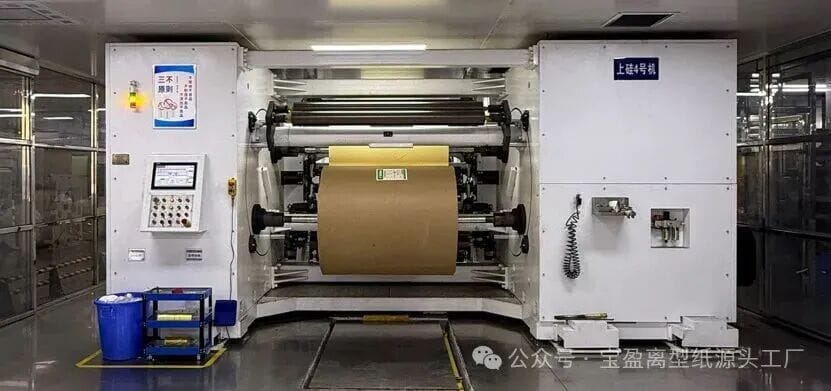
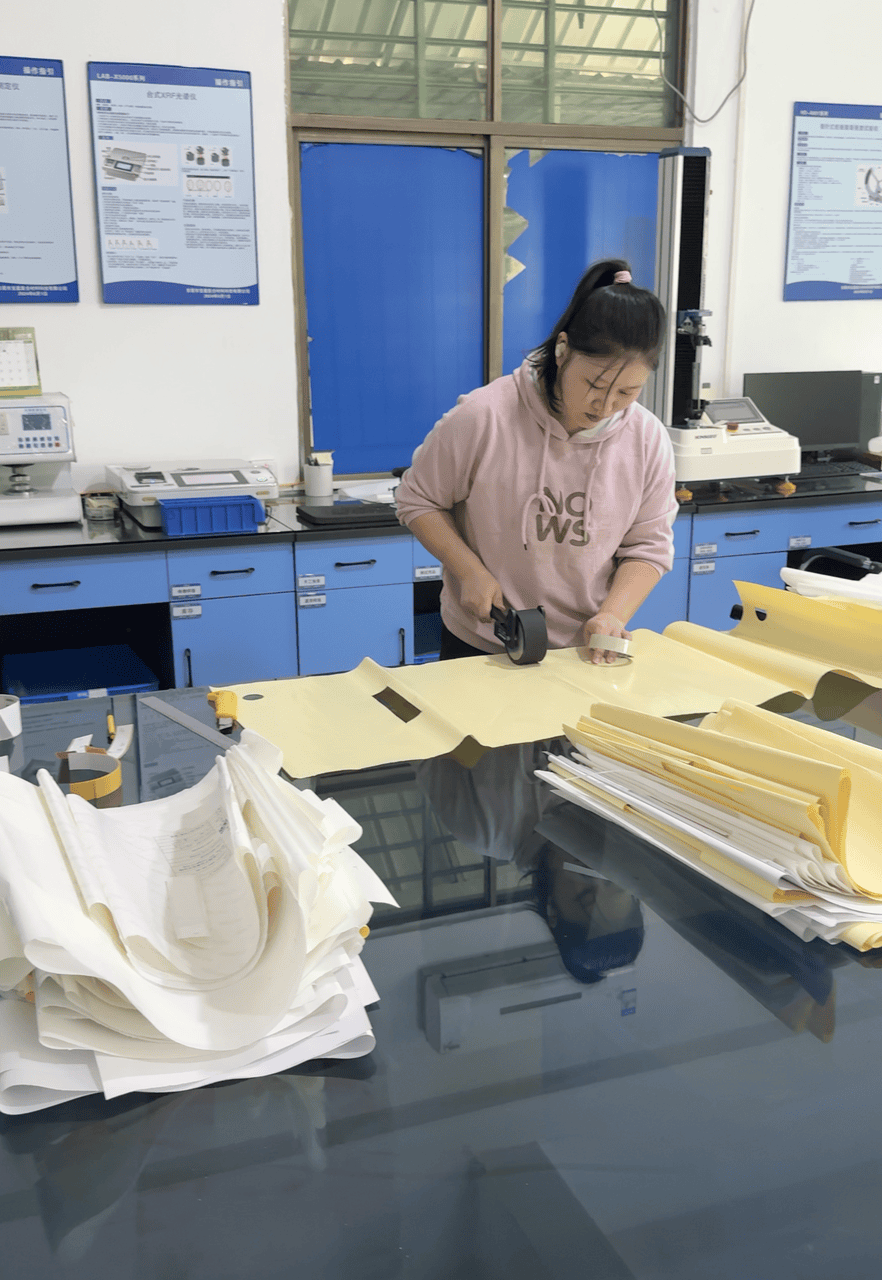
|离型纸工厂图片 深圳一家模切厂的李厂长,最近被一批手机防尘网的订单折磨得不轻。离型纸上了圆压圆模切机,排废工序总是出问题——要么排废边拉不断,废料缠在刀辊上;要么产品被离型纸连带带起,良率从95%掉到80%。 李厂长先是换了三套新刀模,又调了两个月压痕深度,问题依旧。最后我们把他的离型纸拿回来检测,发现同一卷纸的左中右剥离力偏差达到了±2.5g——刀刃切到离型力偏重的区域,排废拉不断;切到偏轻的区域,产品被带起。 问题不在刀模,在离型纸的均匀性。 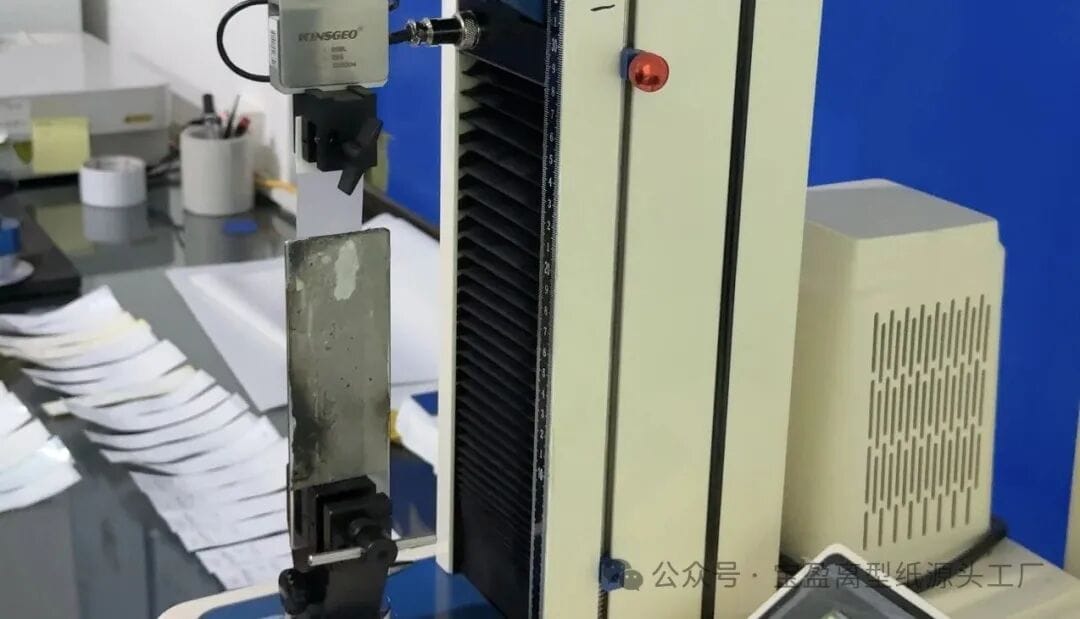 一、环节1:离型力匹配度离型力与胶带粘性的匹配,是排废顺畅与否的第一道关。
快速判断方法:排废时产品容易被带起→离型力可能偏轻;排废时拉不断、废料粘连→离型力可能偏重。
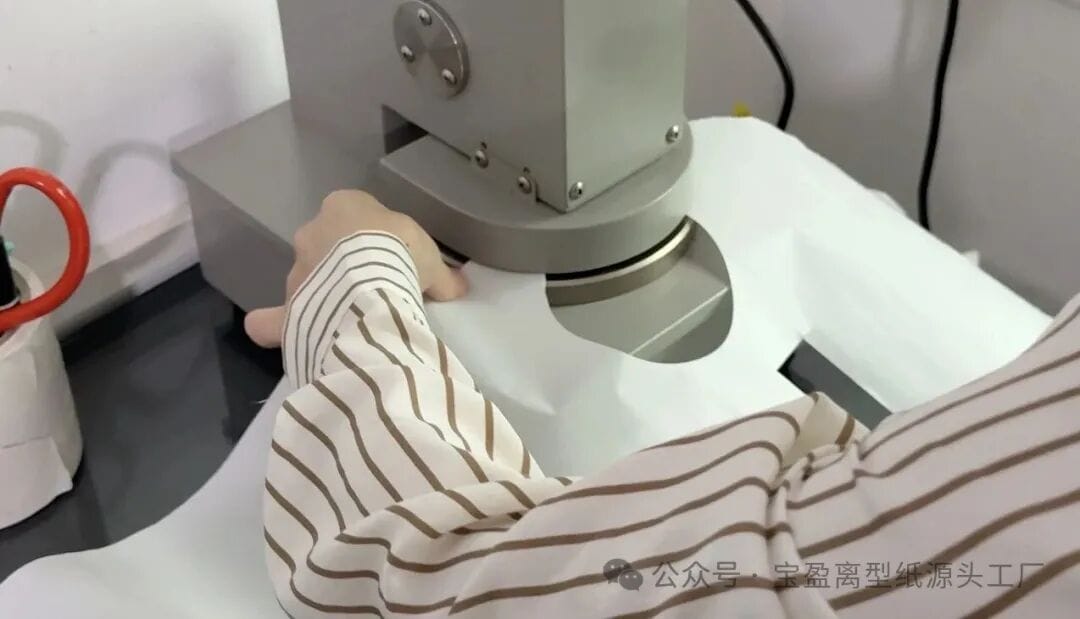
二、环节2:离型纸厚度均匀性在圆压圆模切中,如果离型纸厚度不均匀,刀刃就会切穿或切不到离型纸,给排废工序带来致命麻烦。 常见表现:同一批产品中部分切得太深、部分切得太浅;一卷纸的前段和后段排废表现差异明显。 快速排查方法:用千分尺测量同一卷纸的左、中、右三个位置的厚度,如果偏差超过±5μm,说明原纸厚度均匀性有问题。 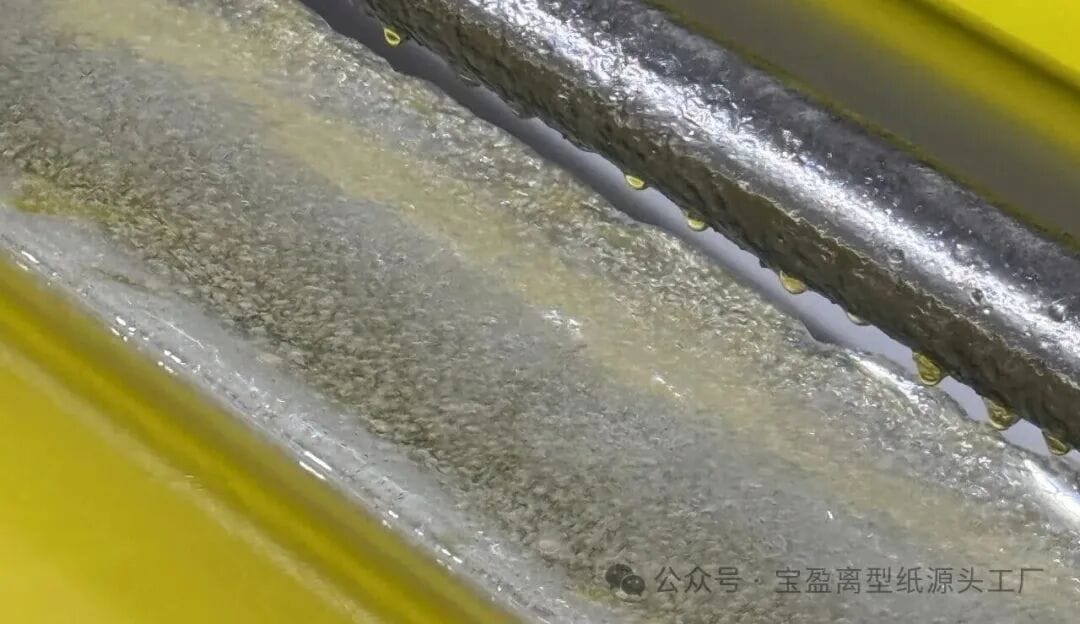 三、环节3:硅油涂布均匀性硅油涂布不均匀是排废不良的另一个隐形杀手。涂布量偏高的区域离型力偏重,排废拉不断;涂布量偏低的区域离型力偏轻,产品被带起。 快速排查方法:用达因笔在纸面不同位置测试表面能,差异明显说明涂布不均匀;将离型纸对着光观察,涂布不均匀的区域反光会有差异。
四、一张表快速自查
阅读原文:点击这里 点晴模切ERP更多信息:https://moqie.clicksun.cn,联系电话:4001861886 该文章在 2026/10/27 18:34:01 编辑过 |
关键字查询
相关文章
正在查询... 
|


 400 186 1886